Что такое производство линии силиконовых форм?

Линия производства силиконовых форм — это не один станок, согласованный набор операций и оборудования. Он превращает жидкий кремний в готовые формы с заданной геометрией. Типичный процесс включает подготовку компонентов, дозирование, перемешивание, удаление пузырьков, заливку в оснастку и отверждение. Затем форму извлекают и проверяют. В предложении состав линии зависит от размеров изделий, требуемой точности и объема выпуска. Универсального решения нет.

В процессе работы следите за чистотой ёмкости, точными весами и стабильной температурой. Даже небольшой пузырёк может испортить поверхность или нарушить целостность мелкого рельефа. Поэтому оператор контролирует пропорции смеси, время обработки и состояние формы. Для повторяющегося результата фиксируют параметры партии и осматривают готовое изделие. Это звучит просто, но при запуске процесса происходят изменения. Некоторые причины брака обнаруживаются не сразу. В этом и состоит важная часть производства: оборудование помогает, однако не заменяет грамотную классификацию и проверку. Далее стоит продумать этапы линии, ее основные узлы и критерии выбора оборудования.
Что такое производство линии силиконовых форм?

Предложение и назначение линии по производству силиконовых форм

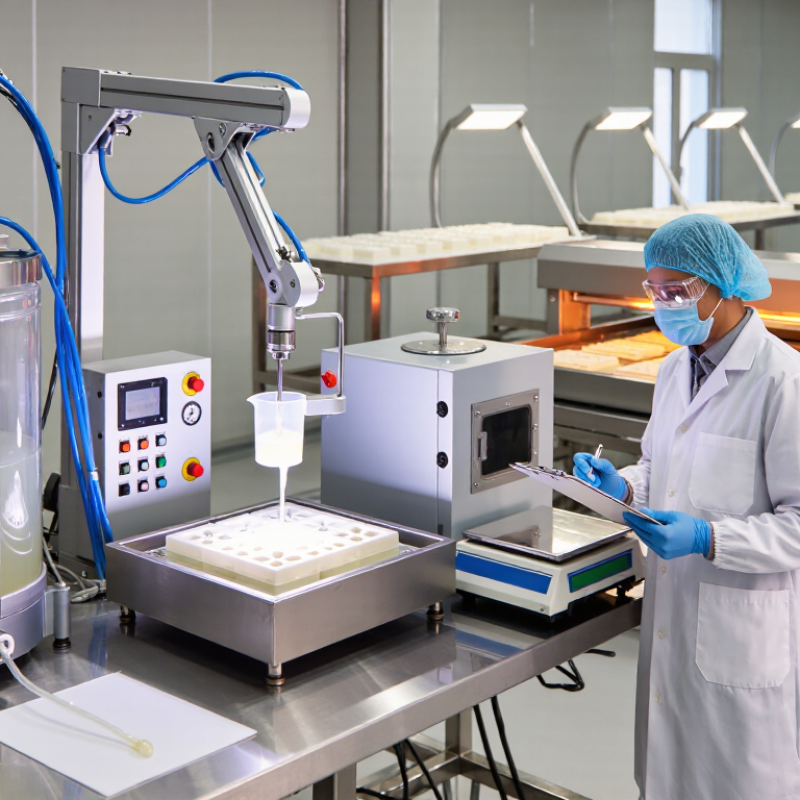
Линия по производству силиконовых форм производит оборудование для подготовки смесей, заливки, отверждения и извлечения готовых изделий. Ее - вариант комплекта для небольшого цеха или изменения под конкретный объем выпуска. В состав могут войти смеситель, вакуумная камера, дозатор, форма-оснастка и рабочее место для контроля. Точный набор зависит от вязкости силикона, размера изделия и требуемой повторяемости.

Назначение линии — сделать процесс более стабильным и сократить ручные операции. Смеситель обеспечивает широкое соединение компонентов, а вакуумирование помогает уменьшить количество пузырьков. Затем смесь дозируют в подготовленную оснастку и выдерживают до отверждения. Не торопитесь сюда, важно: слишком раннее извлечение может деформировать кончик края. Готовые формы проверьте на трещины, толщину стенок и точность размеров.

При выборе поставки следует указать диапазон дозирования, время цикла, требования к вентиляции и обеспечению условий труда. Полезно заранее передать поставщику чертёж или образец изделия. Даже хорошо оснащённая линия не исправит неподходящую рецептуру; этот момент иногда недооценивают. Для пробного запуска обычно достаточно проверить несколько циклов и сравнить результаты измерений.

Материалы для изготовления силиконовых форм и их свойства

Для силиконовой формы выбирают не просто «мягкий кремний», а состав с поддающейся твердостью, прочностью и усадкой. В двухкомпонентных материалах распространены системы конденсационного и платинового отверждения. Первые часто обращаются к перемещенным отливкам; Платиновые системы обычно выбираются, когда важны точность размеров и поддержка усадки. Однако серосодержащие глины и некоторые покрытия могут помешать их отверждению. Это легко упустить.

Для мелкого рельефа удобна мягкая силиконовая резина: она лучше прилегает к модели, но форма тонкой стенки может деформироваться. Более жесткий состав держит геометрию, но сложнее при распалубке. На производстве проверяйте паспортную твердость по Шору, прочность на разрыв и рабочий температурный диапазон. Значения принципов от рецептуры; общего материала нет. Исследование Grand View в отчете Анализ размера, доли и тенденций рынка силикона оценил мировой рынок силикона в 18,2 млрд долларов в 2023 году и прогнозировал средний рост на 6,4% в 2024–2030 годах. Это оценка всего рынка, а не формы для литья. Для стабильной роли точно дозируйте компоненты, тщательно размешивайте и удаляйте пузырьки. Даже аккуратная заливка не исправляет несовместимость материала с моделью.

Основные этапы производственного процесса

Производство силиконовых форм начинается с уточнения задач: какие детали необходимо отлить, самые сложные должны быть размеры и как часто будут использоваться формы. По этим данным проект создают изделие и его мастер-модель. Ее поверхность проверьте на наличие царапин и пор: даже мелкий дефект может отпечататься на каждой отливке. Затем подготавливают опалубку и фиксируют модель внутри.

Силикон колеблется с подтверждением в заданных пропорциях. Важно точно соблюдать обработку материала. Смесь перемешивают медленно, чтобы не образовывались лишние пузырьки, а при наличии прибора удаляют воздух в вакуумной камере. Это снижает риск. Составляют тонкой струёй, обычно начиная с нижних точек формы. Время и температура зависят от выбора кремния, поэтому их нельзя выбрать наугад. Спешка здесь дорого обходит.

После выдержки форму аккуратно извлекают, обрезают литники и проверяют геометрию. Первую пробную отливку осматривают особенно внимательно: выступ края, мелкий рельеф и наличие воздушных полостей. Если материал легко отделяется, но деталь деформируется, стоит проверить толщину стенок и режим отверждения. Не каждый дефект заметен сразу. Результаты проверяют, записывают и используют для корректировки процесса; иногда полезно пересмотреть даже удачную перемену, если начнутся изменения.

Что такое производство силиконовых форм? — Ключевые этапы производственного процесса.

Этап Основная цель Типичные виды деятельности Ключевые элементы управления процессом Результат
1. Разработка изделия и пресс-форм. Разработайте пресс-форму, которая позволит воспроизвести деталь и извлечь её без повреждений. Проанализируйте геометрию детали, выберите цельную или многокомпонентную компоновку пресс-формы, а также определите линию разъема, вентиляционные отверстия и точки заливки или впрыска. Размеры детали, уклон и подрезы, требуемая чистота поверхности, а также предполагаемое применение силиконового материала. Проектирование пресс-формы и техническая спецификация производства.
2. Подготовка основного шаблона Создайте узор, поверхность которого будет скопирована силиконом. Изготовьте или получите эталонный шаблон, затем очистите его и проверьте размеры и состояние поверхности. Точность рисунка, чистота, дефекты поверхности и совместимость с любым разделительным составом. Подготовленная мастер-копия с требуемой формой и отделкой.
3. Формовочный ящик и подготовка. Держите заготовку и изолируйте незатвердевший силикон. Поместите мастер-модель в формовочный ящик; загерметизируйте стыки и при необходимости нанесите подходящий разделительный состав. Устойчивость корпуса, зазор вокруг основного блока, предотвращение протечек и правильное расположение линии разъема. Герметичная конструкция, готовая к заполнению силиконом.
4. Измерение и смешивание силикона Подготовьте однородный силиконовый компаунд для литья или формования. Отмерьте силиконовые компоненты в соответствии с инструкцией к продукту и тщательно перемешайте. Добавляйте пигменты или другие разрешенные добавки только в случае, если это указано в инструкции. Соотношение компонентов смеси, время смешивания, температура материала и предотвращение загрязнения. Однородный, незатвердевший силиконовый компаунд.
5. Деаэрация и заполнение Удалите скопившийся воздух и заполните полость пресс-формы. Если позволяют силиконовая система и оборудование, проведите вакуумную дегазацию смеси; медленно, часто из одной точки, заливайте смесь или используйте указанный метод формования. Время работы, скорость заливки, степень покрытия полости, а также инструкции к оборудованию или технологическому процессу. Запломбированная полость с меньшим количеством пузырьков воздуха и пустот.
6. Затвердевание Дайте силикону сформировать устойчивую, эластичную форму. Не трогайте заполненную форму в течение цикла отверждения, указанного для выбранного силикона. Время и температура зависят от состава силикона и технических характеристик производителя; не следует предполагать наличие единого универсального режима отверждения. Затвердевший силикон готов к удалению.
7. Демонтаж опалубки и отделка. Извлеките форму и подготовьте изделие к использованию. Откройте коробку с формой, аккуратно отделите силикон от мастер-модели и обрежьте излишки материала. Техника высвобождения, качество кромок, целостность полости и любые указанные требования к последующей полимеризации. Готовая силиконовая форма с доступными полостями и ровными краями.
8. Проверка и упаковка Убедитесь, что пресс-форма соответствует требованиям, и обеспечьте ее защиту во время хранения или транспортировки. Осмотрите форму и поверхность, проверьте наличие разрывов, пузырьков или неполных участков, а также плотно заполните форму, чтобы предотвратить деформацию или загрязнение. Рекомендуемые критерии приемки по размерам и внешнему виду, чистоте, идентификации и условиям хранения силиконовых изделий. Проверенная пресс-форма, готовая к хранению или использованию в производстве.

Примечание: Точные пропорции смешивания, время работы, режимы отверждения и требования к последующей обработке зависят от состава силикона. Следуйте техническим данным и инструкциям по технике безопасности для выбранного материала.

Оборудование и организация работы линии

Линия производства силиконовых форм — это не только пресс и оснастка. Обычно участок включает в себя компоненты дозаторов, смесители, вакуумную дегазацию, нагреваемый пресс, обрезной инструмент и пост контроля. Для стабильного результата оператор фиксирует массу смеси, температуру и время отверждения. Даже небольшое отклонение может оставить пузырь или деформировать тонкую стенку.

Организацию участка лучше строить вокруг движущихся частей: подготовка смеси, формирование форм, охлаждение, обрезка и проверка размеров. Сырьё маркируют, а форму очищают по установленному графику. Контрольные меры позволяют изменить твёрдости и усадки до выпуска всех частей. Нужна аккуратность. Пыль и остатки разделительного состава портят поверхность. Идеальная схема встречается редко: иногда ручная обрезка остается самым слабым проявлением, и ее стоит регулярно пересматривать.

Масштаб ищет ориентир, но не заменяет производительность конкретного участка. Fortune Business Insights в отчете «Рынок силикона» оценивает мировой рынок силикона в 18,7 млрд долларов США в 2022 году и прогнозирует рост до 29,8 млрд к 2030 году. Для цеха важны собственные данные: цикл пресса, процент брака и время переналадки. Эти меры позволяют выбрать число постов и размер буфера между операциями.

Линия по производству силиконовых форм: Типичное время процесса

Планирование диапазонов для ключевых этапов производства за считанные минуты.

Указанное время является ориентировочным и рассчитано на основе планирования; фактическая продолжительность может варьироваться в зависимости от типа силикона, размера формы, оборудования и требований к отверждению.

Контроль качества и применение готовых форм

На линии силиконовых форм качество проверяют на каждом этапе: от дозирования компонентов до упаковки. Важно соблюдать пропорции смеси и режим отверждения. Даже небольшое отклонение может изменить внешний вид изделия или сохранить липкость участка. Готовую форму осматривают при ярком боковом свете: так заметнее пузырьки, разрывы и неровные края. Затем измеряют основные размеры и проверяют, теперь легко отделяется форма от пробного образца.

Контроль не заканчивается визуальным осмотром. Несколько изделий использовались для проверки заливки и контроля точности, устойчивости, гибкости и устойчивости формы при обычном извлечении. К кондитерским, декоративным и ремонтным работам предъявляются разные требования, поэтому форму выбирают с учетом материала и температуры. Условия эксплуатации следует сверять с данными производителя. И всё же одна проверка не гарантирует одинакового результата при каждом использовании: уход и хранение тоже имеют значение.

Совет: вымойте форму, полностью высушите ее и храните без сильного сгиба. Перед процедурой осмотрите более глубокое просветление. Это занимает минуту. Но именно этот шаг легко забыть.


Close

Raise your Query

Hi! Simply click below and type your query.

Our experts will reply you very soon.

WhatsApp Us